Fusione à pressione
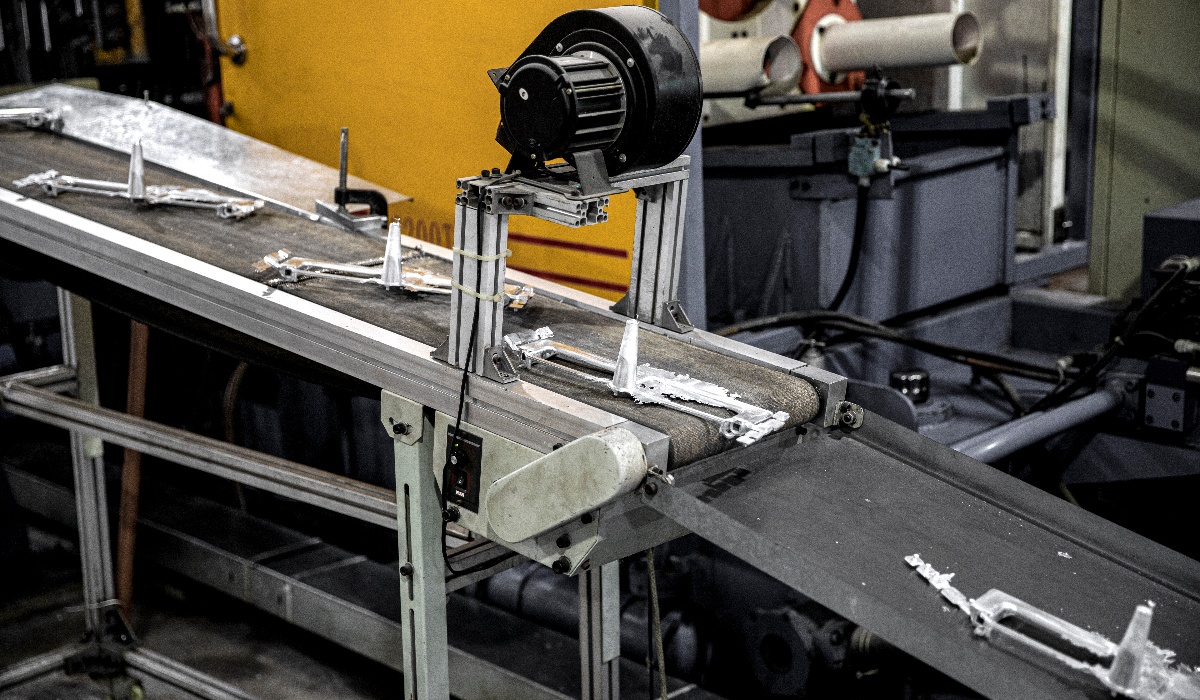
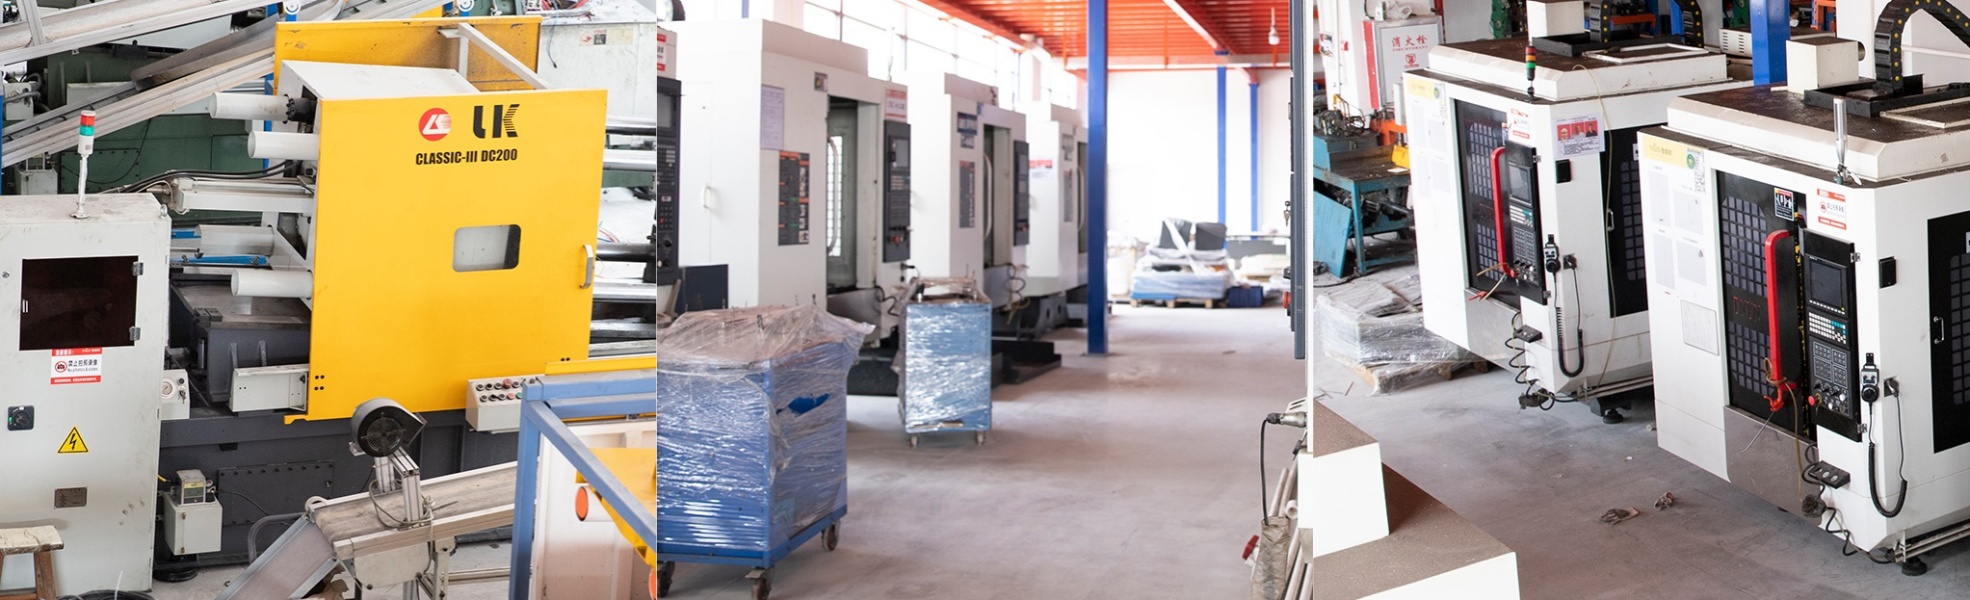
U prucessu di fusione à pressione hè di pressa u metallu fusu in un stampu sottu alta pressione per furmà diverse forme cumplesse di pezzi di ferramenta di porta. Stu prucessu deve esse cumpletatu in un tempu assai cortu per impedisce à u metallu di raffreddassi è di solidificà. Dopu chì u metallu liquidu hè statu iniettatu in u stampu, deve esse raffreddatu è solidificatu. U prucessu di raffreddamentu hè generalmente cumpletatu in pochi secondi à pochi minuti, secondu a dimensione è a forma di a parte. Dopu u raffreddamentu, a parte serà rimossa da u stampu è trasfurmata dopu.
Machinazione
I grezzi è i pezzi fusi rimossi necessitanu di solitu alcune procedure di post-elaborazione, cum'è a sbavatura, u trattamentu di a superficia, a machinazione (perforazione, maschiatura), ecc. Queste procedure ponu migliurà a qualità di a superficia è a precisione dimensionale di e parti per risponde à i requisiti di cuncepimentu.
CNC (Cuntrollu Numericu Computerizatu)
U prucessu CNC usa prugrammi per computer per cuntrullà u muvimentu è u funziunamentu di e macchine utensili, è pò cumpletà in modu efficiente è precisu diverse attività di taglio, fresatura, tornitura, perforazione è altre attività di trasfurmazione per e parti di ferramenta di e porte.
E macchine utensili CNC ponu funziunà in continuu senza intervenzione umana, migliurendu assai l'efficienza di a pruduzzione. U tempu di trasfurmazione di pezzi cumplessi hè significativamente riduttu, è u ciclu di pruduzzione hè significativamente riduttu.
Cambiendu i prugrammi è l'arnesi, e macchine utensili CNC ponu adattassi rapidamente à i bisogni di trasfurmazione di diverse parti. Sta flessibilità rende u prucessu CNC adattatu per i mudelli di pruduzzione in picculi lotti, persunalizati da u cliente.
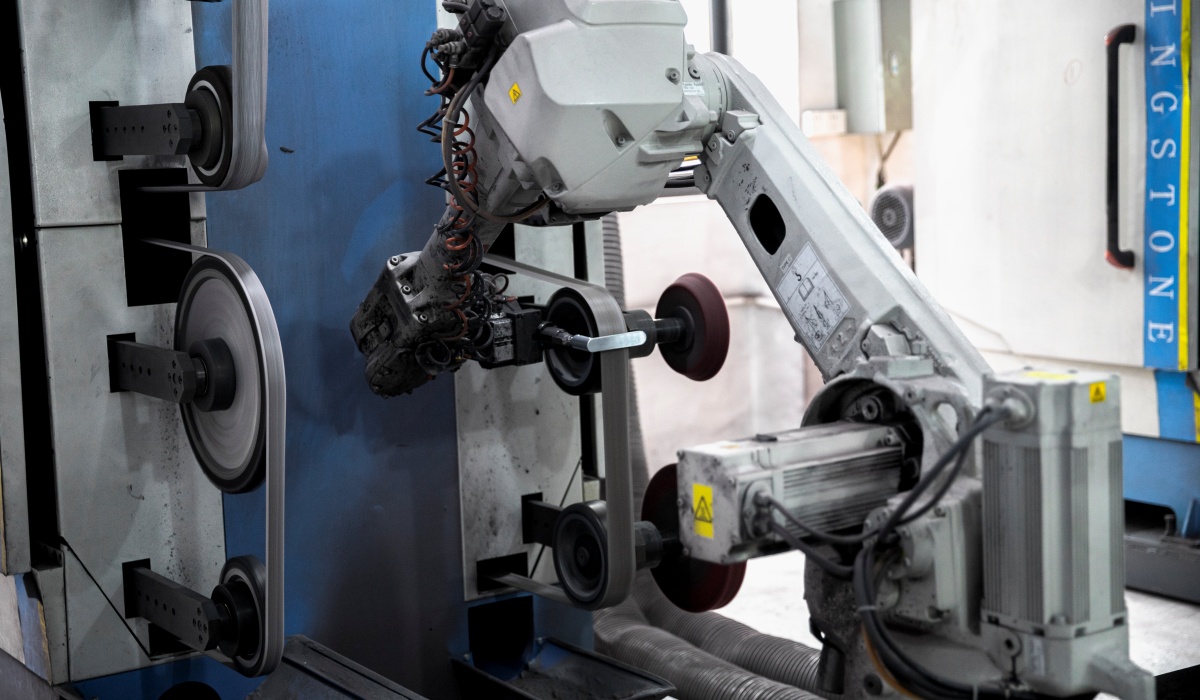
Lucidatura
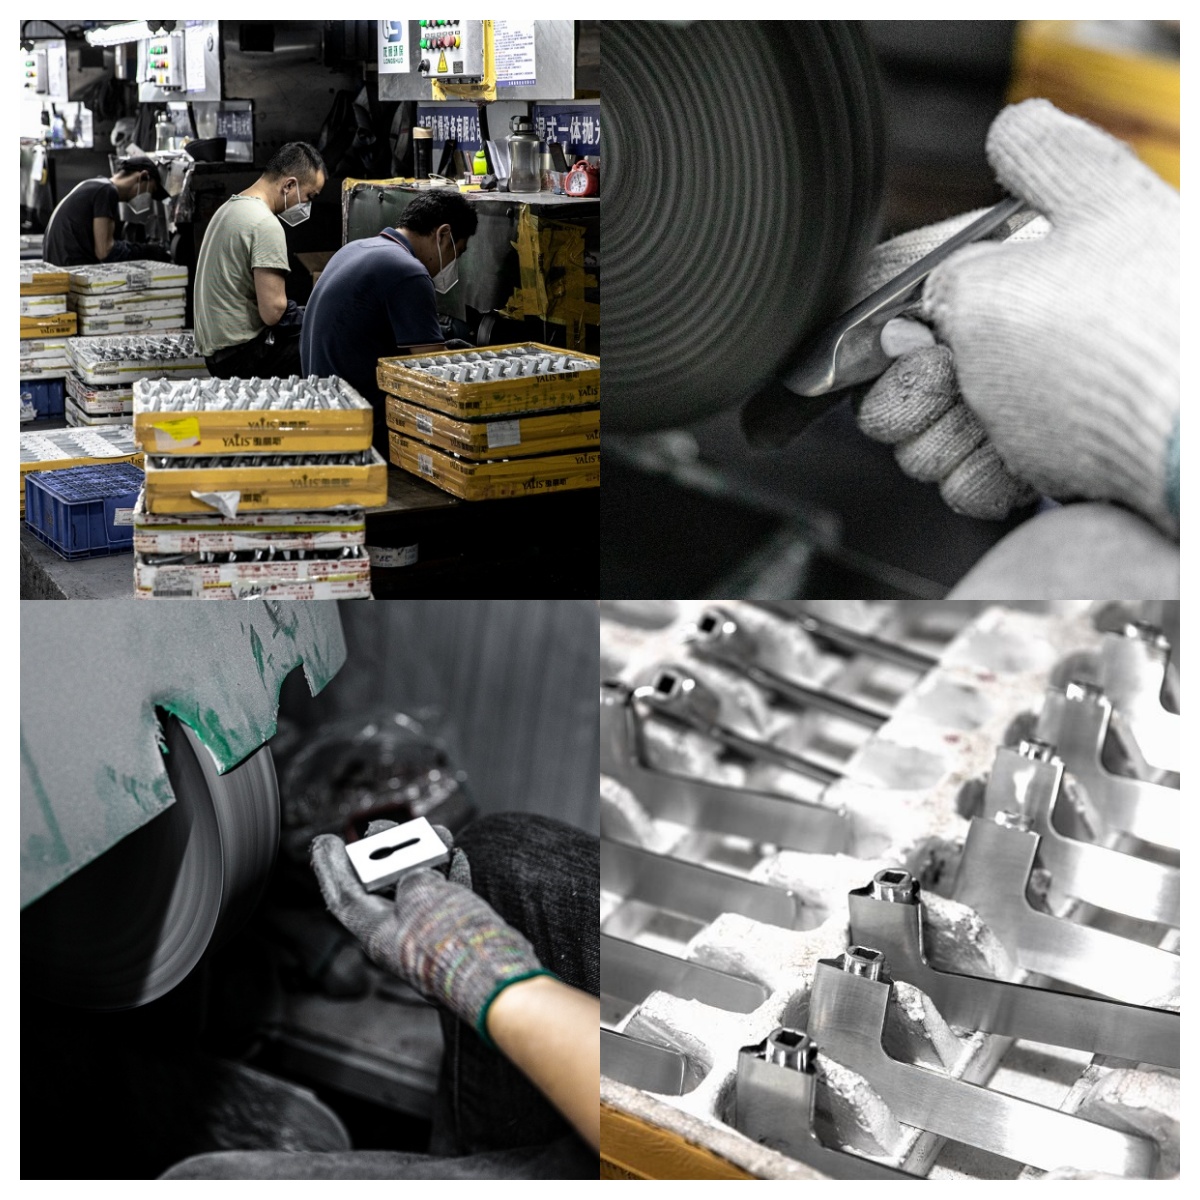
A lucidatura hè sempre impurtante. Avemu u nostru propiu impiantu di lucidatura cù circa 15 travagliadori sperimentati. Prima di tuttu, usemu nastri abrasivi ruvidi (grani abrasivi grossi) per lucidà i "lampi" è i "segni di cancelli". Siconda, usemu nastri abrasivi fini (grani abrasivi chjuchi) per lucidà e forme. Infine, usemu una mola di cuttone per lucidà a superficia lucida. In questu modu, a galvanoplastia ùn averà micca bolle d'aria è onde.
Prucessu di trattamentu di a superficia: galvanoplastia / pittura spray / anodizazione
Dopu chì l'impurità nantu à a superficia di u pruduttu hardware sò state trattate, hè ora di aghjunghje culore. Stu prucessu hè chjamatu "elettrodeposizione" è u pruduttu chì hà subitu stu prucessu hè chjamatu pezzi elettrodeposti.
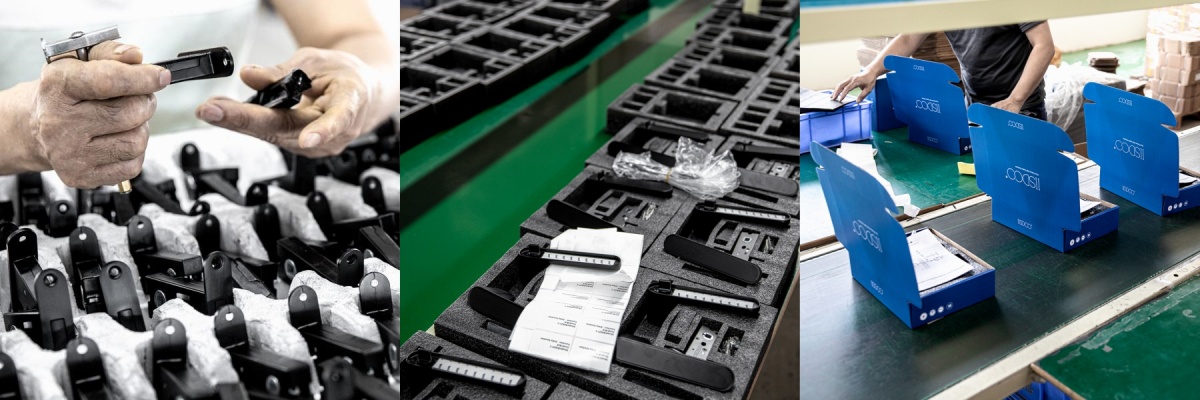
Assemblea
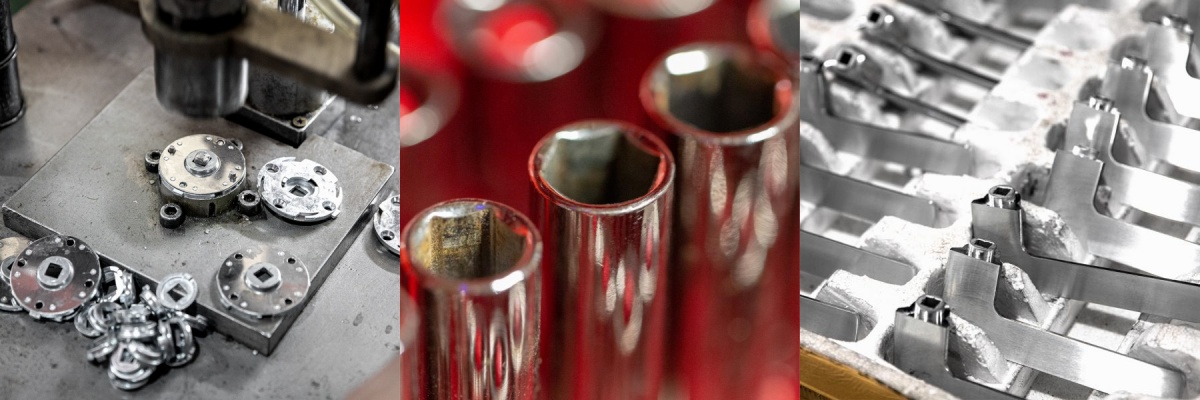
Cumbinazione di maniglia è basa: Cumbinate a parte di a maniglia è a basa cù viti o fibbie, è assicuratevi chì a cunnessione trà ogni parte sia ferma è micca allentata.
Prova funzionale: Dopu u montaggio, eseguite una prova funzionale nantu à a maniglia di a porta per assicurà chì a rotazione, l'interruttore è altre operazioni sianu fluide è chì ùn ci sia micca inceppamentu.